Grabado sobre vidrio: rueda de cobre, punta de diamante y superficie mate
Zazuda reúne notas de taller sobre una técnica muy concreta: retirar material de una pared de vidrio hasta que la luz se comporte de otra manera. La rueda de cobre con abrasivo suelto, la fresa diamantada montada en un eje flexible, la aguja de carburo y el chorro de arena son formas distintas de hacer lo mismo, y cada una deja una huella reconocible.
Los textos describen herramientas, granos abrasivos, preparación del dibujo, control de la profundidad y las medidas de higiene que el polvo de sílice exige. Están escritos desde la práctica y desde la literatura técnica disponible, sin prometer atajos ni recetas cerradas.
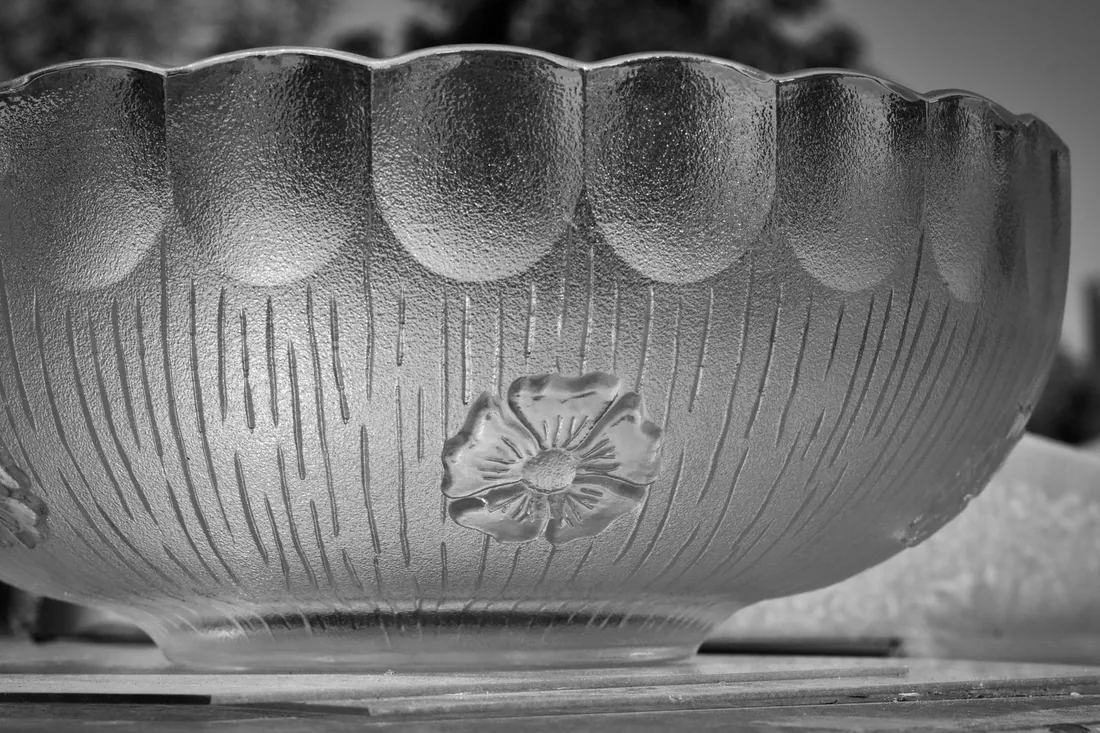
Superficie grabada en mate sobre vidrio transparente: el motivo se lee porque difunde la luz que el resto de la pared deja pasar.
Qué se publica en este sitio
El material está organizado por familias de herramienta y por fases del trabajo, no por proyectos terminados. La idea es que quien se acerque al grabado pueda entender qué hace cada útil antes de comprarlo y qué problemas aparecen cuando se cambia de vidrio, de grano o de velocidad.
- Descripciones de herramienta: ruedas de cobre, puntas diamantadas, agujas, boquillas de chorro.
- Notas sobre abrasivos, granulometría y progresiones de acabado.
- Métodos de traslado del dibujo a superficies curvas y de doble curvatura.
- Observaciones sobre profundidad, contraste y comportamiento de la luz en el mate.
- Diferencias prácticas entre cristal al plomo, vidrio sódico-cálcico y borosilicato.
- Refrigeración, gestión del polvo y protección respiratoria.
No se publican listas de precios, encargos ni trabajos por cuenta ajena: Zazuda es un proyecto informativo y editorial.
Dos familias de herramienta: la rueda y la punta
En el grabado con rueda, el disco —tradicionalmente de cobre— no corta por sí mismo. Gira lentamente sobre un husillo horizontal mientras se le alimenta una mezcla de abrasivo y aceite; el cobre solo retiene el grano, que es el que muerde el vidrio. La pieza se sujeta con las dos manos y se lleva contra la rueda desde abajo, de modo que el corte se produce en un punto que casi nunca se ve directamente: se controla por el tacto, por el sonido y por el rastro de pasta que va apareciendo.
El perfil del canto de la rueda define la forma del corte. Un canto plano deja una faceta recta; uno en uve, un surco angular; uno redondeado, una lente que al mirar a través del vidrio funciona como pequeña óptica. Cambiar de perfil obliga a cambiar de rueda, y por eso un torno de grabador suele acompañarse de una colección de discos de distintos diámetros y cantos.
La punta diamantada trabaja al revés: el abrasivo está fijado a la herramienta, normalmente por electrodeposición o por sinterizado, y es la herramienta la que se mueve sobre una pieza apoyada. La respuesta es inmediata, permite dibujar líneas libres y entrar en cavidades donde una rueda no llega, pero perdona menos: una fresa agarra si se inclina de golpe y deja una marca que hay que rebajar con grano más fino.
Qué diferencia se nota en la pieza acabada
- La rueda produce facetas amplias de curvatura constante y transiciones suaves entre planos.
- La punta produce trazos de sección estrecha, más gráficos y de dirección libre.
- Las pastas de grano suelto dejan un mate más uniforme; el diamante deja un mate con microestrías orientadas.
- Ambas técnicas se combinan a menudo: desbaste con diamante y modelado o afinado con rueda.
Torno, micromotor y eje flexible
El torno de grabador clásico es una máquina lenta y pesada: interesa el par y la ausencia de vibración, no la velocidad. Muchas ruedas de cobre trabajan cómodas por debajo de las dos mil revoluciones, y en cortes anchos conviene bajar todavía más para que el abrasivo tenga tiempo de actuar y el aceite no salga despedido.
El micromotor va al otro extremo. Con fresas diamantadas pequeñas las velocidades útiles suben mucho, porque la velocidad periférica de una punta de dos milímetros es ridícula comparada con la de un disco de diez centímetros. Lo que se busca es que el grano roce el vidrio a un ritmo suficiente sin generar calor localizado, y eso se ajusta escuchando: un chirrido agudo casi siempre significa exceso de revoluciones, presión o falta de agua.
El eje flexible resuelve un problema de ergonomía. El motor queda colgado o sobre la mesa y solo la pieza de mano llega a la mano, con lo que el peso desaparece y el gesto se parece más al de un lápiz. A cambio hay que cuidar el radio de curvatura del eje: doblarlo demasiado calienta el interior, transmite vibración y acorta la vida del alma.
Detalles que condicionan el trabajo diario
- Pinzas y portabrocas: los vástagos más habituales son de 2,35 mm y de 3 mm; conviene decidir pronto para no acumular herramienta incompatible.
- Excentricidad: una fresa que oscila deja el corte ondulado y se desgasta por un solo lado.
- Pedal de velocidad variable: permite arrancar suave, que es cuando más riesgo hay de que la punta patine.
- Apoyo de las manos: una superficie estable a la altura correcta reduce el temblor más que cualquier herramienta cara.
Abrasivos, granulometría y progresión de acabado
El vidrio se rebaja por rayado sucesivo. Cada grano deja una red de arañazos de un tamaño determinado, y el paso siguiente solo sirve para sustituir esa red por otra más fina. Si se salta un escalón, las marcas profundas del grano anterior siguen visibles bajo un acabado aparentemente suave y aparecen en cuanto la pieza recibe luz rasante.
Con abrasivo suelto se han usado durante mucho tiempo el carburo de silicio y el corindón en aceite o agua; los números bajos desbastan y los altos pulen. Con herramienta diamantada la lógica es la misma, aunque los granos se designen de otro modo: puntas gruesas para abrir volumen, medias para modelar, finas para igualar y, si se busca transparencia, pulido posterior con cerio o con ruedas blandas cargadas.
Una progresión razonable
- Desbaste: se define la silueta y la profundidad máxima, sin preocuparse del aspecto de la superficie.
- Modelado: se corrigen contornos y se establecen los niveles intermedios que darán el volumen.
- Afinado: se sustituye la marca gruesa por un mate homogéneo; aquí se decide la textura final.
- Pulido selectivo, si procede: devolver brillo a zonas concretas crea contraste sin tocar la profundidad.
Conviene limpiar la pieza y las manos al cambiar de grano. Un solo grano grueso arrastrado a la fase de afinado deja un surco aislado que obliga a rehacer toda la zona.
Pasar el dibujo a una superficie curva
Un motivo pensado en plano nunca encaja tal cual en un cilindro o en una copa. La pared curva comprime lo que se aleja del observador y estira lo que queda en el centro, de modo que un trazado geométrico correcto sobre papel se ve torcido en cuanto se pega al vidrio. La solución habitual no es forzar la plantilla, sino dividir el motivo y aceptar que cada fragmento se adapta a su tramo de superficie.
Métodos que funcionan sin equipo especial
- Plantilla interior: el dibujo se introduce dentro del recipiente y se ve por transparencia; sirve muy bien en vasos y jarrones de boca ancha.
- Cinta de carrocero sobre el exterior: se dibuja encima con lápiz o rotulador y se corta lo imprescindible para seguir la curva.
- Líneas de referencia: dividir el perímetro en cuatro u ocho sectores y marcar una horizontal de altura constante evita que el motivo suba o baje al dar la vuelta.
- Rotulador borrable o lápiz graso: se ven bien sobre vidrio y desaparecen con alcohol antes de la limpieza final.
En superficies de doble curvatura —hombros de botella, cuencos, tapas abombadas— es útil recortar la plantilla en gajos estrechos. Cuanto más estrecho es el gajo, menor es la deformación que acumula. Antes de empezar a cortar conviene alejarse un metro y mirar la pieza girada a varias posiciones: los errores de encaje se ven mucho mejor a distancia que con la nariz pegada al vidrio.
Profundidad y luz
Por qué una superficie mate parece más luminosa
El vidrio pulido transmite casi toda la luz y solo devuelve reflejos concretos. Al rayar la superficie, cada microarañazo dispersa la luz en muchas direcciones: la zona grabada deja de ser transparente y se ilumina de forma difusa. Por eso un motivo mate se lee como claro sobre un fondo oscuro cuando hay poca luz detrás, y como oscuro sobre claro cuando la pieza se mira a contraluz.
La profundidad añade una segunda variable. Un corte hondo recoge sombra en su pared interior y devuelve un destello en el borde; un corte superficial apenas produce sombra y se percibe como un tono medio. Trabajando con dos o tres niveles de profundidad se obtiene una escala de grises sin cambiar de abrasivo, y el mismo motivo cambia de carácter según la orientación de la fuente de luz.
En piezas huecas conviene comprobar el resultado mirando a través de la pared opuesta. Muchas decisiones sobre densidad de corte se toman mejor desde ahí, porque es como se verá la pieza cuando esté llena o sobre una mesa iluminada.
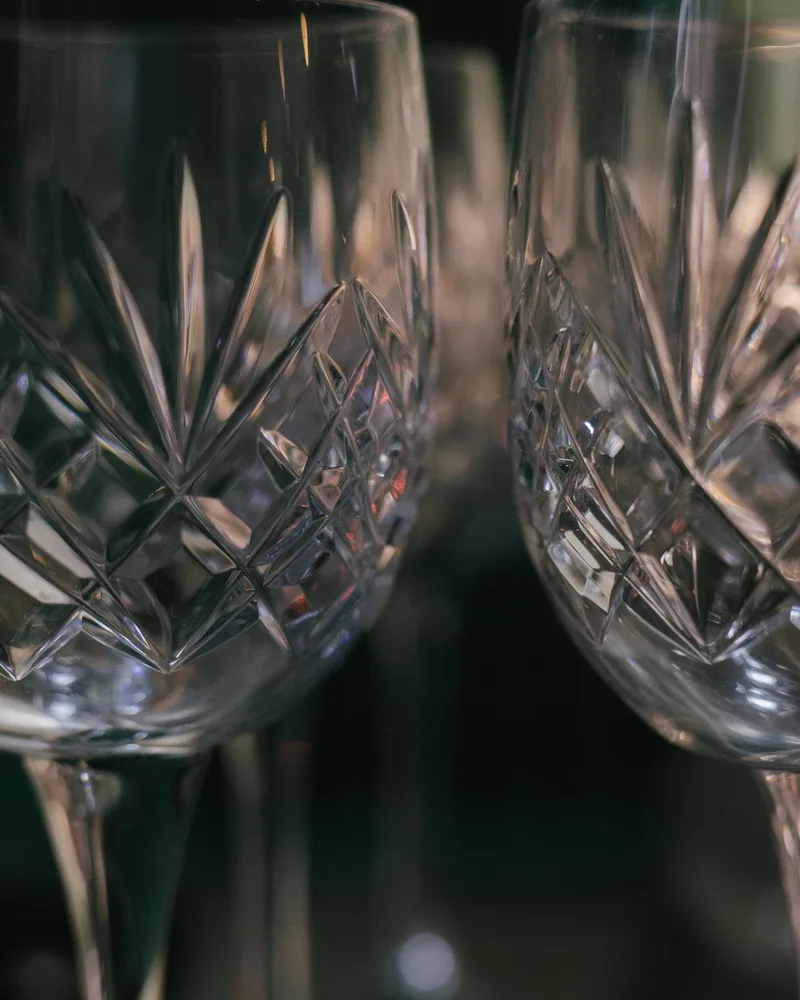
Cortes profundos de canto vivo: el brillo procede de los bordes y la sombra, del fondo de cada surco.
Técnica de punteado
El punteado prescinde de la línea. Con una punta de diamante o de carburo se dan golpes o presiones breves que dejan un cráter diminuto; la acumulación de esos puntos construye el tono. Donde se quiere claridad, los puntos se apiñan; donde se quiere transparencia, se separan hasta desaparecer. El resultado se parece a un grabado a media tinta y admite gradaciones muy suaves.
Puede hacerse a mano, con la punta montada en un mango y golpeando con un pequeño martillo o con la propia muñeca, o con la punta en la pieza de mano a baja velocidad. La diferencia práctica está en el ritmo: a mano el control es total y el avance lento; con máquina se cubren superficies grandes, pero es más fácil perder homogeneidad.
Cuestiones de control
- La presión excesiva produce astillado concoideo: un pequeño cráter con lascas alrededor que no se puede borrar.
- El vidrio fino y de pared plana responde mejor; las paredes muy curvas obligan a reorientar la pieza constantemente.
- Conviene construir el tono en varias pasadas por toda la zona, en lugar de terminar un rincón y pasar al siguiente.
- Una luz lateral y un fondo oscuro detrás de la pieza permiten ver lo que se está haciendo mientras se trabaja.
Chorro de arena y trabajo con plantillas
El chorro proyecta partículas abrasivas —habitualmente corindón o granate— contra la superficie mediante aire comprimido. Todo lo que no debe recibir el impacto se protege con una máscara adhesiva, normalmente vinilo de cierto espesor, recortado a mano con bisturí o cortado con plóter. La técnica cubre superficies grandes en poco tiempo y produce un mate muy regular, difícil de igualar a mano.
Con presiones bajas y boquilla alejada se consigue un simple satinado. Subiendo la presión y acercando la boquilla el chorro empieza a excavar, y ahí aparece el trabajo por niveles: se retiran partes de la máscara en varias etapas, de manera que las zonas descubiertas antes reciben más abrasivo y quedan más hondas. Así se construyen relieves escalonados sin herramienta rotativa.
Puntos críticos de la máscara
- Adherencia en los bordes: si el vinilo se levanta, el abrasivo se filtra y el contorno queda deshilachado.
- Ángulo de ataque: un chorro muy inclinado socava por debajo del borde de la máscara.
- Limpieza previa: grasa o polvo impiden que el adhesivo agarre de manera uniforme.
- Detalles finos: las islas pequeñas de vinilo son las primeras en desprenderse y conviene reforzarlas o rediseñarlas.
El chorro exige cabina cerrada con guantes integrados, aspiración y recuperación del abrasivo. Trabajar al aire libre dispersa partículas respirables sin ningún control y no es una alternativa aceptable.
Cristal al plomo, vidrio común y vidrio templado
El cristal al plomo tiene menor dureza y mayor índice de refracción que el vidrio sódico-cálcico corriente. Se corta con más docilidad, el abrasivo avanza antes y los cortes profundos devuelven destellos más vivos, motivo por el cual la talla tradicional se desarrolló sobre este material. A cambio es más pesado y más sensible a los golpes durante la sujeción.
El vidrio sódico-cálcico —botellas, vasos, ventanas— es más duro al abrasivo y algo más seco de tacto al grabar; el mate resultante tiende a ser más blanco. El borosilicato resiste bien el choque térmico, lo que ayuda cuando el trabajo genera calor, pero desgasta antes la herramienta.
El vidrio templado no se graba
El temple deja la pieza con la superficie comprimida y el interior en tracción. Cualquier corte que atraviese esa capa comprimida libera la tensión de golpe y la pieza se desintegra en fragmentos pequeños, a veces con retardo. Muchos vidrios planos y de seguridad llevan una marca serigrafiada en un canto; un filtro polarizado también revela el patrón de tensiones característico. Ante la duda, conviene descartar la pieza.
También merece atención el vidrio recocido con tensiones residuales mal repartidas, frecuente en piezas sopladas y enfriadas deprisa. El calor por fricción, sumado a esas tensiones, puede abrir una grieta en mitad del trabajo; refrigerar y avanzar despacio es la única prevención razonable.
Refrigeración, polvo y protección respiratoria
El agua cumple tres funciones a la vez: se lleva el calor de la zona de corte, arrastra el material desprendido para que el grano no se embote y, sobre todo, impide que el polvo se levante. En el taller doméstico basta con un goteo continuo sobre la pieza, una esponja cargada o un pequeño depósito con bomba; lo importante es que el punto de trabajo nunca quede seco.
El polvo de vidrio contiene sílice cristalina respirable. Es un riesgo bien documentado y de efecto acumulativo, sin síntomas inmediatos que avisen, por lo que la protección no se puede improvisar al final de la jornada. El orden de prioridad es siempre el mismo: primero evitar que el polvo se genere en suspensión, después captarlo en origen y solo entonces recurrir a la mascarilla.
Medidas que conviene mantener
- Trabajar en húmedo siempre que la técnica lo permita.
- Extracción localizada en el puesto o cabina cerrada para el chorro de arena.
- Mascarilla de partículas ajustada al rostro, del nivel de protección adecuado, y sustitución periódica del filtro.
- Gafas o pantalla facial: las astillas saltan sin aviso, sobre todo al romperse una fresa.
- Nada de barrer en seco ni soplar con aire comprimido; fregona húmeda o aspirador con filtro adecuado.
- Ropa de taller que no se lleve el polvo a la vivienda.
- Pelo recogido y sin guantes holgados cerca de ejes y ruedas en movimiento.
Comprobaciones antes y después de una sesión
Antes de encender la máquina
- Pieza revisada: sin grietas, sin desconchones en el borde y sin sospecha de temple.
- Vidrio limpio y seco para que la plantilla o la cinta agarren bien.
- Herramienta montada a fondo en la pinza y comprobada en vacío por si oscila.
- Refrigeración preparada y con caudal suficiente para toda la sesión.
- Apoyo estable para las manos y buena iluminación lateral.
- Protección respiratoria y ocular puestas antes del primer corte, no después.
Al terminar
- Lavado de la pieza para retirar el abrasivo alojado en los cortes.
- Secado sin frotar con tejido que deje pelusa en las zonas mate.
- Limpieza húmeda del puesto antes de que el residuo se seque.
- Revisión de fresas y ruedas: descartar las que hayan perdido grano o presenten desgaste desigual.
- Anotación del grano, la velocidad y el tiempo empleados; es lo que permite repetir un acabado meses después.
Contacto
Para dudas sobre los textos, correcciones o comentarios sobre alguna de las técnicas descritas, se puede escribir al correo del proyecto. No hay formularios ni registro: el correo es la única vía de contacto.
Zazuda · [email protected]